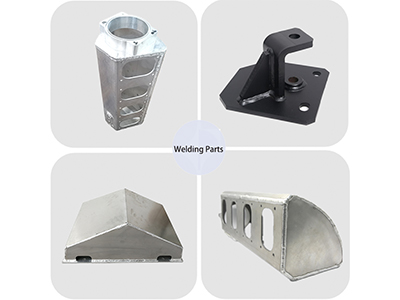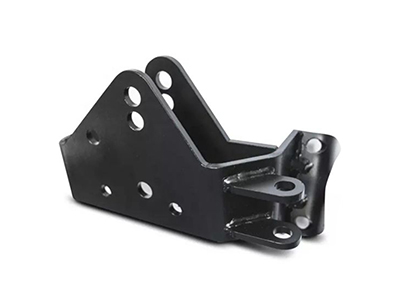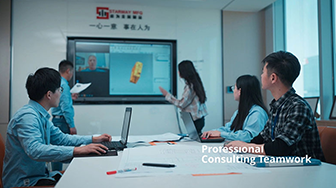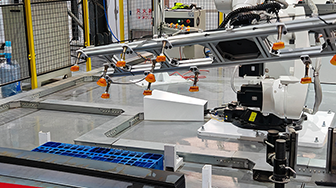
✓ 专业咨询团队 ✓ 快速打样(1-2周) ✓ 自动化与智能制造 ✓ 焊接公差:±0.05毫米 ✓ 便捷运输(出厂价 EXW、离岸价 FOB、到岸价 CIF、完税后交货 DDP) ✓服务全球市场

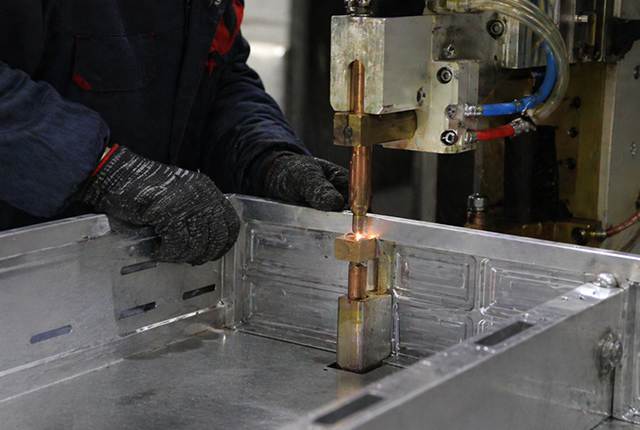
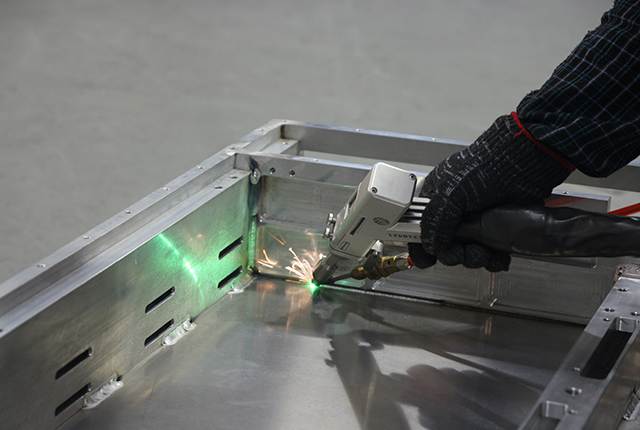
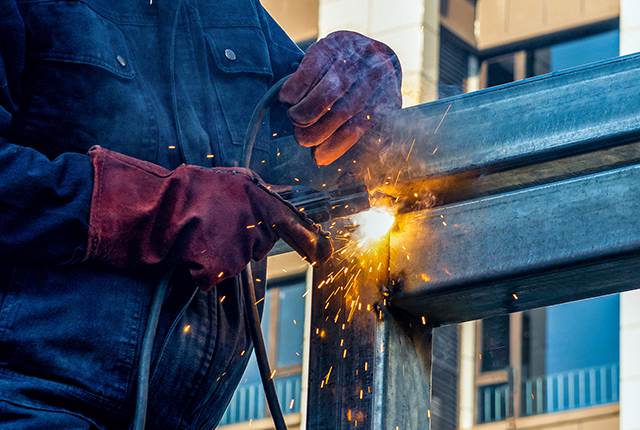
| 类型(AWS 标准) | 工艺类别 | 适用厚度 | 最佳用途 | 备注 |
|---|---|---|---|---|
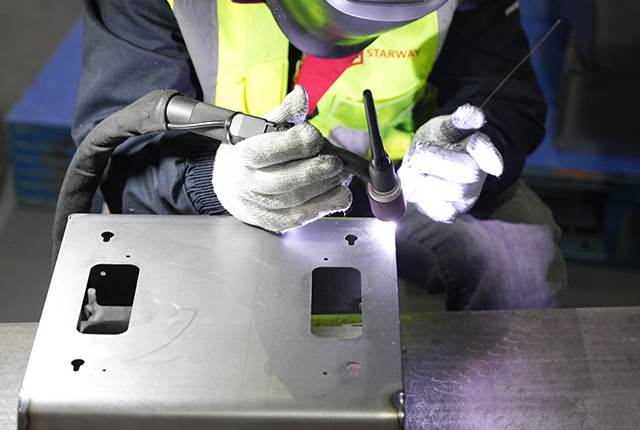
| TIG / GTAW | 电弧 + 非熔化钨极 + 保护气体 | 典型 0.5–6 mm | 不锈钢、铝、钛、外观焊缝 | 质量最高;航空航天 / 医疗首选 |
| MIG / GMAW | 电弧 + 熔化焊丝 + 保护气体 | 典型 1–25 mm | 碳钢、不锈钢、铝 —— 结构件 | 熔敷率更高;更易自动化 |
| FCAW | 电弧 + 药芯焊丝(有无保护气体均可) | 典型 3–25 mm | 重型结构、户外、造船 | 熔敷率高;可适应有风环境 |
| SMAW(手工电弧焊) | 电弧 + 熔化药皮焊条 | 典型 3–25 mm | 现场维修、结构钢、管道 | 便于携带;不适合薄板 |
| SAW(埋弧焊) | 电弧在焊剂层下燃烧 | 典型 10–100+ mm | 压力容器、造船、厚板 | 熔敷率极高;仅限机械化作业 |
| RSW(电阻点焊) | 电极间电阻加热 | 典型 0.5–3 mm | 车身、家电、薄板搭接 | 节拍极快;大批量薄板 |
| LBW(激光焊) | 聚焦激光束熔化焊接 | 典型 0.1–10 mm | 电子、医疗、精密组件 | 热影响区极小;设备投入高 |
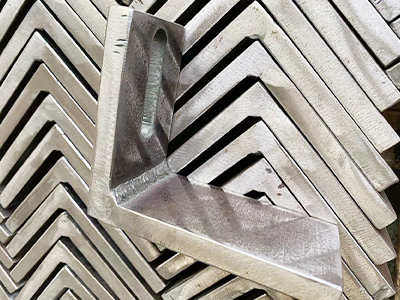
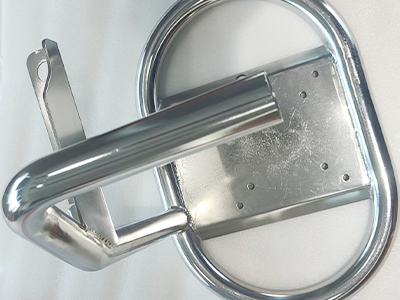
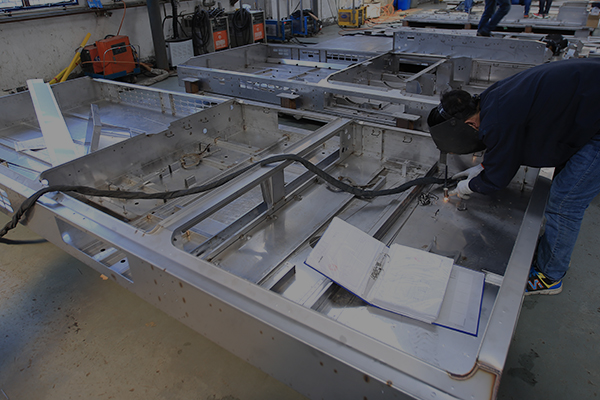
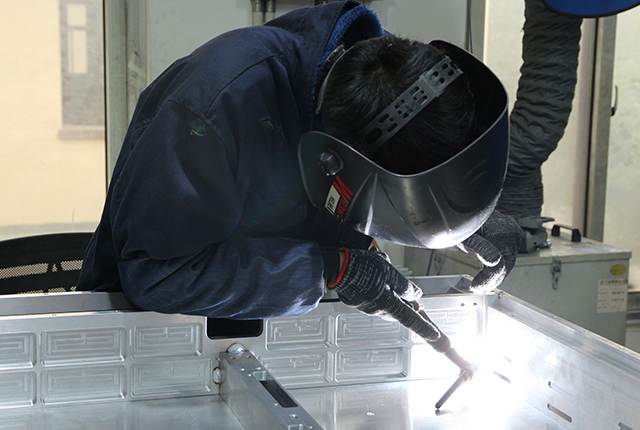
焊接涉及施加热量、压力或两者结合来熔合材料在一起。具体过程取决于焊接方法和材料。
在上海意为金属公司,我们严格控制焊接参数,以确保结构强度和一致性。


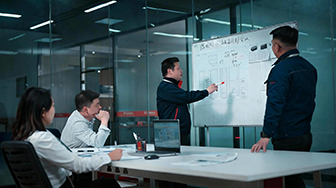
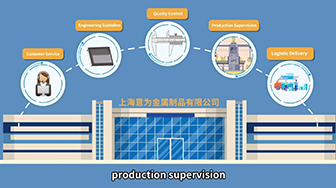
工程技术前置介入,降低制造风险 在上海意为金属,工程团队从生产开始之前就参与项目。我们的工程师与客户紧密协作,对图纸、公差、材料及制造可行性进行全面评审,提前识别潜在风险,并提出优化方案。 通过工程师与销售团队的协同,我们确保每一项技术决策都能够准确落实到成本、交期和生产计划中,减少项目执行过程中的意外与变更,让项目从一开始就更加可控。

新项目的成功,取决于速度、准确性与灵活应变能力。 上海意为金属建立了专门的项目开发团队,整合工程、快速打样和质量控制能力,使我们能够在 1–2 周内完成原型样件交付,快速验证产品的可制造性,并通过真实的生产试制解决技术难题,而不是停留在理论假设上。 从产品设计到样件验证,我们帮助客户更快发现问题、优化方案,并为后续量产做好准备。
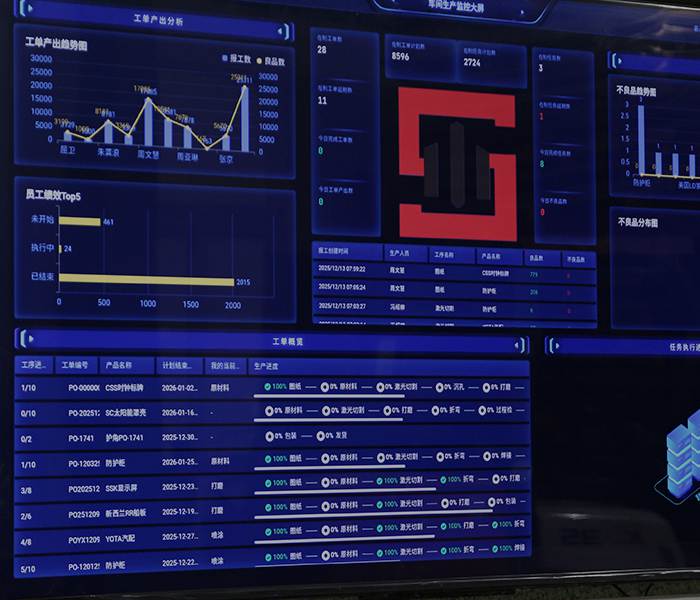
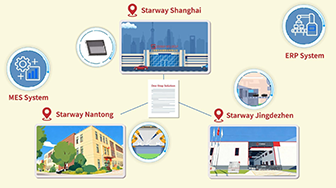
准时交付与稳定的产品质量,并非偶然,而是通过系统化管理实现的。 上海意为金属对所有订单实行 MES 生产管理,实现生产进度实时跟踪、质量全过程追溯以及各部门之间的协同管理。 通过系统化的生产管理方式,我们能够主动识别和管理项目风险、保障生产计划按时执行,并及时向客户提供准确的生产进度信息。

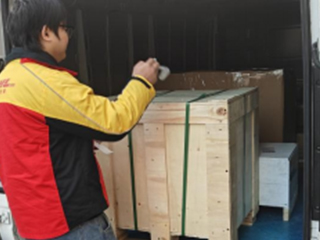
让客户的每一次交付都更轻松、更安全、更透明。 在上海意为金属,便捷发货是我们一站式服务的重要组成部分。我们的目标是让客户的货物运输更加轻松、安全,并全程可追踪。 专业物流团队可协助客户处理各种运输需求,包括海运、空运以及 EXW、FOB、CIF、DDP 等贸易及交付方式。 通过我们的物流管理系统,可以对运输中的货物进行实时跟踪与监控,确保产品安全、准时送达。同时,我们会定期向客户更新物流状态,让客户随时了解货物运输进展。
不锈钢
碳钢
铝
黄铜与铜
氩弧焊 / 金属惰性气体焊
钢材 / 不锈钢 / 铝材
手动/机器人焊接
焊接夹具
| 对比项 | TIG / GTAW | MIG / GMAW |
|---|---|---|
| 全称 | 钨极气体保护焊(GTAW) | 熔化极气体保护焊(GMAW) |
| 电极 / 焊材 | 非熔化钨极 + 独立填丝 | 熔化焊丝(连续送丝) |
| 适用厚度 | 典型 0.5–6 mm | 典型 1–25 mm |
| 焊缝质量 | 极佳 —— 干净、飞溅少。 | 结构质量良好;可能有飞溅。 |
| 装配公差 | 典型 ±0.2–±0.5 mm(视工装而定)。 | 典型 ±0.5–±1.0 mm。 |
| 速度 / 熔敷率 | 较低 | 较高(TIG 的 3–5 倍) |
| 操作技能要求 | 高(需手动控制电弧与填丝) | 中等(更易自动化) |
| 热输入 / 变形 | 热输入较低,更易控制变形。 | 热输入较高,需工装控制变形。 |
| 后处理 | 极少 | 常需清理飞溅 |
| 适用场景 | 不锈钢、铝、钛、外观焊缝。 | 碳钢结构、大批量生产。 |
我们提供MIG、TIG、点焊和激光焊接,具体取决于材料和应用要求。
常用材料包括不锈钢、碳钢、铝和某些合金。
典型的焊接公差范围为±0.1毫米至±0.3毫米,取决于零件的尺寸和复杂程度。
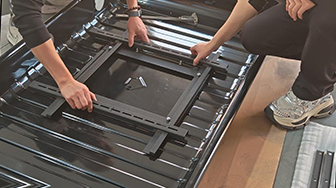
在上海意为金属公司,我们使用夹具和受控工艺来保持批量生产的一致性。
MIG焊接速度更快,适用于较厚的材料,而TIG焊接则提供更高的精度和更干净的焊缝。
是的,热量会导致变形,但通过适当的工艺控制和夹具可以将其最小化。
根据要求,可能会进行打磨或抛光等后处理。
交货时间取决于复杂性和数量。
原型零件通常可以在几天内完成,而大批量生产则需要更长的时间。
是的,焊接通常与切割、折弯和装配结合使用。
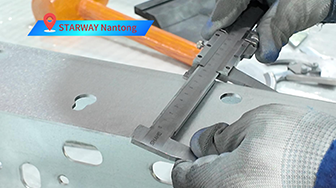
我们采用严格的质量控制,熟练的焊工和检验程序。
是的,我们根据客户的图纸和规格进行制造。
根据您的需求,我们提供额外的表面处理,如打磨、抛光、粉末喷涂和阳极氧化,以改善外观和耐腐蚀性。
是的。焊接适用于小批量和大批量生产,尤其是在结合激光切割和折弯等工艺时。
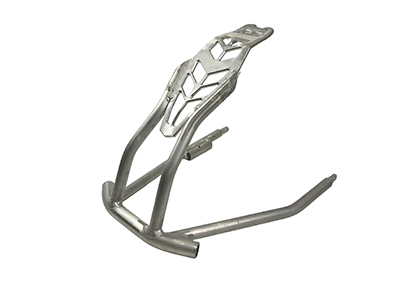
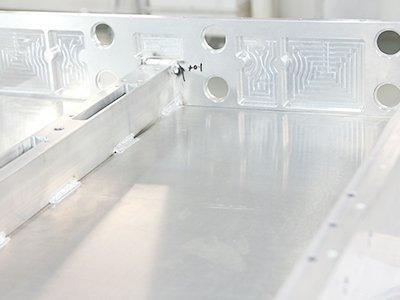
是的。我们专注于多组件焊接组件,将切割、成型和焊接结合为完整的解决方案。
我们的焊接服务广泛用于:
汽车
电子产品
工业设备
建筑
MIG 焊接速度更快,更适合较厚的材料,而 TIG 焊接则为薄或可见零件提供更高的精度和更干净的焊缝。
您可以通过以下方式降低成本:
优化零件设计
选择合适的材料
选择合适的焊接方法
我们的工程师可以帮助优化您的设计以提高可制造性。
只需上传您的图纸,我们的团队将在24小时内提供报价。
我们还提供工程支持以改进设计并降低成本。

本网站使用Cookie为您提供个性化浏览体验并分析网站流量。点击“接受”,即表示您同意我们使用Cookie。

 多语言