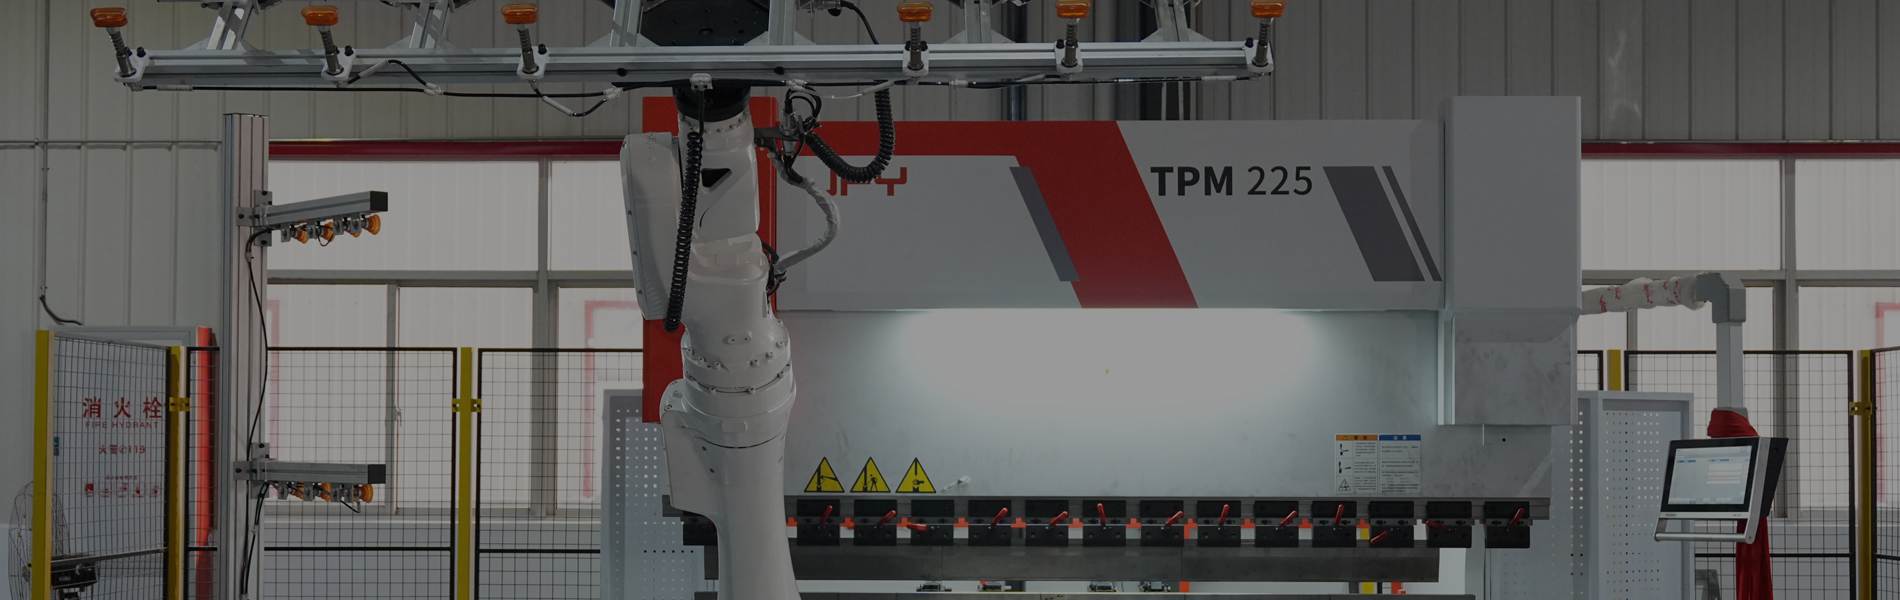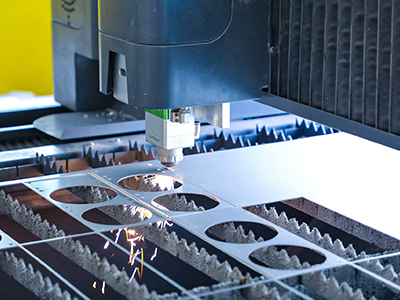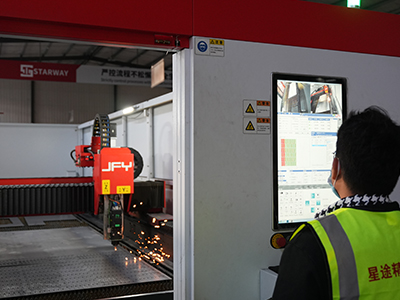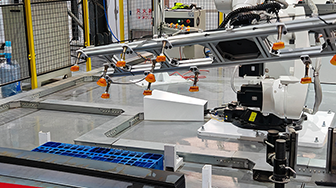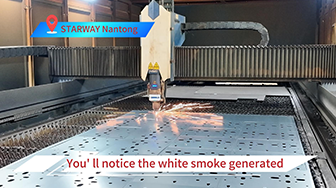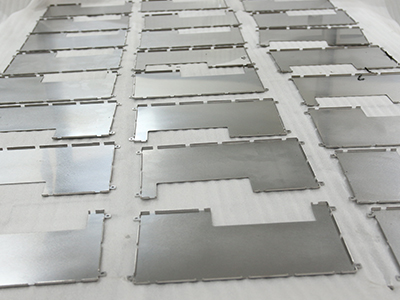
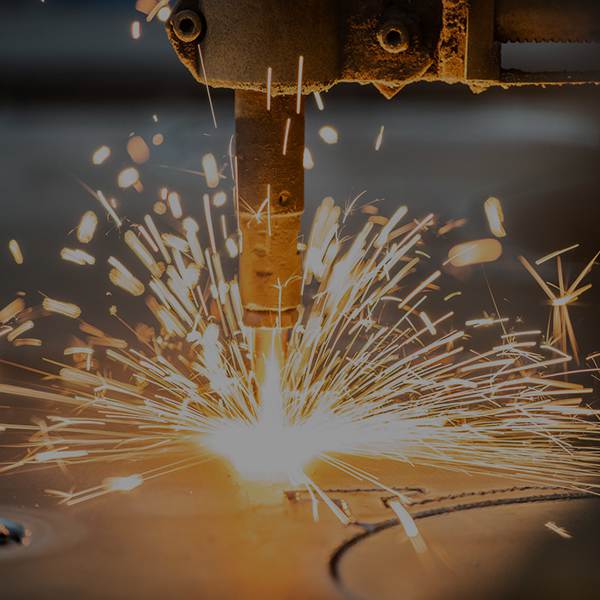
激光切割将CNC控制系统与高功率激光源结合,以实现精确且可重复的结果。

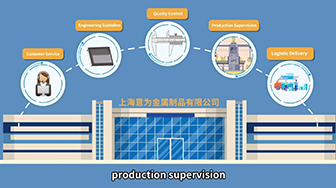
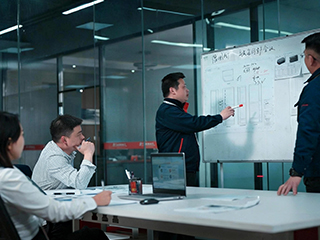
工程技术前置介入,降低制造风险 在上海意为金属,工程团队从生产开始之前就参与项目。我们的工程师与客户紧密协作,对图纸、公差、材料及制造可行性进行全面评审,提前识别潜在风险,并提出优化方案。 通过工程师与销售团队的协同,我们确保每一项技术决策都能够准确落实到成本、交期和生产计划中,减少项目执行过程中的意外与变更,让项目从一开始就更加可控。

新项目的成功,取决于速度、准确性与灵活应变能力。 上海意为金属建立了专门的项目开发团队,整合工程、快速打样和质量控制能力,使我们能够在 1–2 周内完成原型样件交付,快速验证产品的可制造性,并通过真实的生产试制解决技术难题,而不是停留在理论假设上。 从产品设计到样件验证,我们帮助客户更快发现问题、优化方案,并为后续量产做好准备。
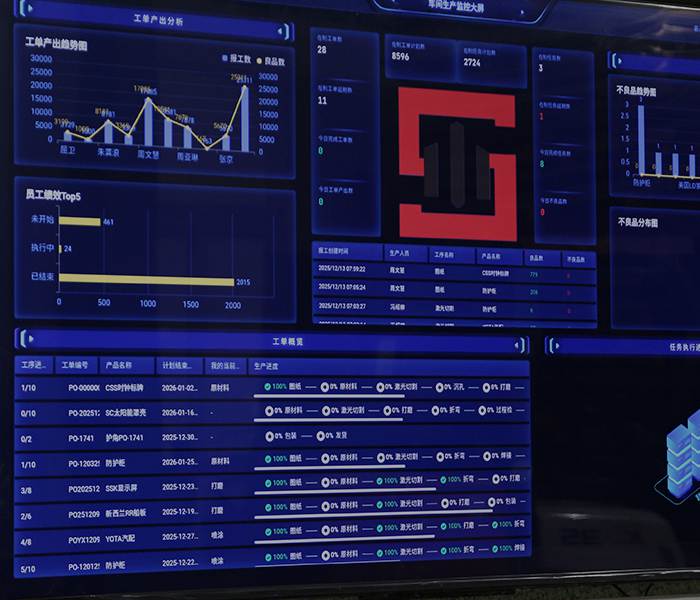
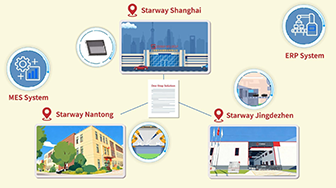
准时交付与稳定的产品质量,并非偶然,而是通过系统化管理实现的。 上海意为金属对所有订单实行 MES 生产管理,实现生产进度实时跟踪、质量全过程追溯以及各部门之间的协同管理。 通过系统化的生产管理方式,我们能够主动识别和管理项目风险、保障生产计划按时执行,并及时向客户提供准确的生产进度信息。

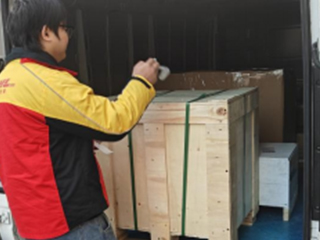
让客户的每一次交付都更轻松、更安全、更透明。 在上海意为金属,便捷发货是我们一站式服务的重要组成部分。我们的目标是让客户的货物运输更加轻松、安全,并全程可追踪。 专业物流团队可协助客户处理各种运输需求,包括海运、空运以及 EXW、FOB、CIF、DDP 等贸易及交付方式。 通过我们的物流管理系统,可以对运输中的货物进行实时跟踪与监控,确保产品安全、准时送达。同时,我们会定期向客户更新物流状态,让客户随时了解货物运输进展。
不锈钢(304 / 316)
碳钢
铝
黄铜与铜
丙烯酸
塑料
| 参数 | 规格 |
|---|---|
| 工艺 | 光纤激光切割(可按需提供 CO₂) |
| 最大板材长度 | 最长 6,000 mm(视机床工作台而定) |
| 材料厚度 — 碳钢 | 最厚 25 mm |
| 材料厚度 — 不锈钢 | 最厚 20 mm |
| 材料厚度 — 铝材 | 最厚 12 mm |
| 最大管材直径 | 最大 φ350 mm(管材激光配置) |
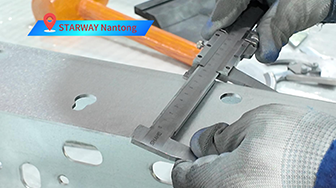
| 切割公差(典型) | 一般 ±0.1 mm;薄板(<3 mm)精密件可达 ±0.05 mm。 |
| 切缝宽度 | 0.1 – 0.3 mm,视材料 / 厚度而定 |
| 切口质量 | 光滑,毛刺极少;切口 Ra 3.2–12.5 μm |
| 对比维度 | 激光切割(光纤) | 线切割(EDM) |
|---|---|---|
| 加工原理 | 通过聚焦激光束进行热切割。 | 通过细电极丝放电蚀除(无接触)。 |
| 典型公差 | ±0.05 – ±0.1 mm | ±0.005 – ±0.02 mm |
| 材料厚度 | 薄至中厚板(0.5–25 mm)。 | 厚块 / 硬块(最大约 300 mm)。 |
| 成本 | 单件成本较低(板材批量生产)。 | 单件成本较高(加工速度慢)。 |
| 几何能力 | 复杂二维轮廓与精细图案。 | 厚材 / 硬材上的复杂二维轮廓。 |
| 切口质量 | 光滑,毛刺少;热影响区小。 | 切口质量极佳,无热应力。 |
| 热影响区(HAZ) | 较小但存在。 | 基本没有(冷加工)。 |
| 生产速度 | 钣金套排下料速度极快。 | 慢(毫米/分钟量级)。 |
| 材料浪费 | 低(CAM 套料)。 | 极少(仅切缝损耗)。 |
| 典型材料 | 碳钢、不锈钢、铝、黄铜、铜。 | 任何导电材料 —— 淬硬工具钢、硬质合金、高温合金、钛。 |
| 理想用途 | 钣金面板、机箱外壳、结构件。 | 工装模具、精密冲头 / 冲模、涡轮槽。 |
激光切割适用于多种材料,包括不锈钢、碳钢、铝、黄铜和铜。
在上海意为金属 ,我们主要专注于工业应用金属板材的精密切割,针对不同材料类型进行参数优化,以确保稳定的质量和效率。
最大切割厚度取决于材料和激光功率。
在上海意为金属,典型能力包括:
不锈钢:厚度可达20毫米
碳钢:厚度可达25毫米
铝:厚度可达12毫米
对于较厚的材料,等离子切割或火焰切割等替代工艺可能更为合适。
激光切割通常可以实现±0.05毫米至±0.1毫米的公差,具体取决于材料厚度和零件几何形状。
在上海意为金属,我们通过优化切割参数、机器校准和过程检验来控制公差。
激光切割广泛用于精密钣金零件,尤其适用于需要精确孔位和一致边缘质量的应用。
然而,对于极高的公差或三维特征,可能建议采用CNC加工。
激光切割通常产生的毛刺比传统切割方法少。
在上海意为金属,我们调整切削速度和辅助气体参数以减少毛刺产生。如应用需要,可进行额外的去毛刺处理。
锯缝(切割宽度)通常在0.1毫米到0.3毫米之间,具体取决于材料类型、厚度和激光设置。
在编程过程中,我们会考虑开槽补偿以确保尺寸精度。
热影响区(HAZ)是指切割边缘附近因热输入而材料性能可能发生变化的小区域。
在上海意为金属 使用现代光纤激光技术,热影响区(HAZ)被降至最小,并且不会影响大多数工业应用。
是的。激光切割非常适合快速打样,因为它不需要模具,并且允许快速设计迭代。
在上海意为金属,根据复杂程度,原型零件通常可以在几天内交付。
激光切割在低到中等生产量和复杂几何形状下具有很高的性价比。
由于不需要任何模具,相较于冲压或模具加工工艺,显著降低了前期成本。
我们接受各种文件格式,包括:
DXF / DWG(2D切割首选)
STEP / IGES
PDF图纸
我们的工程团队会在生产前审核所有文件,以确保可制造性。
是的。激光切割通常是完整制造工作流程的第一步。
在上海意为金属,我们提供包括数控折弯、焊接、表面处理和装配在内的一体化服务,以简化生产流程。
激光切割是板材加工最快的方法之一。
交货时间取决于零件的复杂性和数量,但小批量和原型通常可以在几天内完成。
激光切割广泛应用于多个行业,包括汽车、电子、工业设备和建筑。
在上海意为金属,我们有经验支持各种精度和产量要求的项目。
是的。激光切割非常适合复杂图案、小孔和复杂二维几何形状。
CNC控制系统即使在复杂设计中也能确保一致的精度。
常见的辅助气体包括:
氮气(用于清洁、无氧化边缘)
在上海意为金属,根据材料和质量要求优化气体选择。
激光切割提供更高的精度、更细的边缘质量,并且更适用于薄至中等材料。
等离子切割对于较厚的材料更具成本效益,但精度较低。
只需上传您的图纸(DXF、STEP 或 PDF),我们的工程团队将在24小时内审核您的设计并提供报价。
我们还提供优化成本和可制造性的建议。

本网站使用Cookie为您提供个性化浏览体验并分析网站流量。点击“接受”,即表示您同意我们使用Cookie。

 多语言